Abstracto
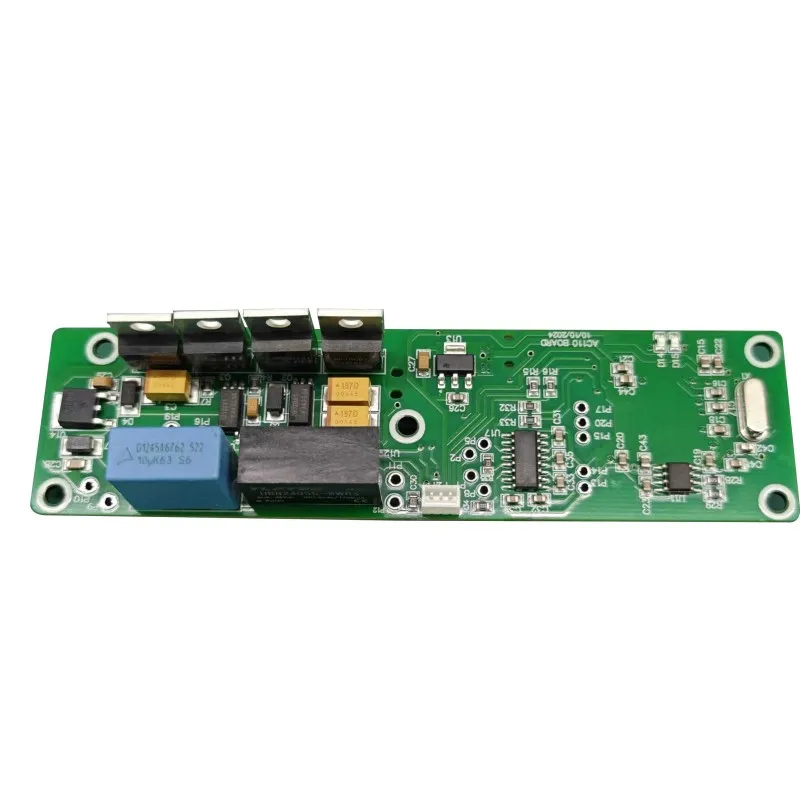
La estabilidad térmica en un controlador de temperatura rara vez se decide únicamente mediante el algoritmo de control. Está determinado por una cadena de decisiones de fabricación: cómo se aísla el extremo frontal del sensor del cobre eléctrico, cómo las uniones de soldadura sobreviven a repetidas excursiones térmicas, cómo se elimina la contaminación antes de la protección conforme y cómo se protege cada unidad antes de ingresar al campo. Este artículo examina las variables de fabricación que separan un controlador estable de uno que se desvía, oscila o falla prematuramente. Analiza el diseño de la interfaz del sensor, la selección de materiales, la uniformidad del reflujo, la cobertura de la prueba, la estrategia de recubrimiento y la trazabilidad, con referencia a las capacidades requeridas para una solución confiable.Controlador de temperatura PCBAen entornos automotrices, médicos e industriales.
- 1. Por qué la estabilidad térmica es un resultado de fabricación
- 2. Interfaz de sensores: la primera línea de defensa
- 3. Materiales de PCB y arquitectura de cobre bajo calor
- 4. Confiabilidad de las uniones soldadas a lo largo de los ciclos térmicos
- 5. Cobertura de prueba que expone defectos térmicos latentes
- 6. Revestimiento conformado y aislamiento ambiental
- 7. La trazabilidad como herramienta de control del riesgo térmico
- 8. Del prototipo al volumen: madurez de la fabricación
- 9. Preguntas frecuentes
1. Por qué la estabilidad térmica es un resultado de fabricación
Un controlador de temperatura a menudo se evalúa según la precisión de su punto de ajuste en una hoja de datos, pero el comportamiento en el campo se rige por variables físicas que se introducen durante el ensamblaje. Los huecos de soldadura aumentan la resistencia térmica. La contaminación crea vías de fuga que cambian las lecturas analógicas. La distribución de cobre cerca del sensor puede convertir la propia placa en un disipador de calor. Cada una de estas condiciones es una firma de fabricación, no un problema de software.
La diferencia entre un controlador que mantiene ±0,5 °C y uno que se desvía varios grados suele atribuirse a la disciplina del proceso. Un estudio de tableros de control térmico de precisión muestra que las líneas de energía que transportan varios amperios deben dimensionarse con suficiente cobre y mantenerse físicamente separadas de la ruta de retorno del sensor; de lo contrario, el calentamiento localizado y la caída de IR corrompen la medición antes de que la señal llegue al ADC. De la misma manera, los cortes de alivio térmico, las pistas estrechas de los sensores y el espaciado deliberado de los componentes de alta corriente crean una zona "térmicamente honesta" alrededor del elemento sensor para que responda a la temperatura del sistema en lugar del flujo de calor interno de la placa.
Por eso la fraseControlador de temperatura PCBAdescribe más que un tablero poblado. Describe un sistema térmico controlado cuya cadena de medición, etapa de potencia y circuitos de protección están codiseñados y cofabricados. Cuando el proceso de ensamblaje es inestable, el circuito de control se ve obligado a compensar el ruido físico que no puede ver.
Principio clave:El sensor no mide el entorno directamente. Mide el estado térmico local de la PCB. La manufactura determina si ese estado local es representativo o está distorsionado.
2. Interfaz de sensores: la primera línea de defensa
2.1 Tipo de sensor y sus implicaciones en la fabricación
Los termistores NTC, los RTD PT100/PT1000 y los termopares imponen diferentes restricciones en la parte frontal de la PCB. Los sensores NTC ofrecen alta sensibilidad en bandas estrechas pero requieren linealización porque su curva resistencia-temperatura es exponencial. Los RTD ofrecen una respuesta más lineal en rangos amplios, pero su ruta de señal de baja resistencia es más sensible a las trazas de resistencia y al estrés inducido por la soldadura. Los termopares proporcionan el rango más amplio pero la precisión más baja, a menudo en el rango de varios grados, y dependen de una compensación de unión fría que debe ser eléctricamente estable.
La parte frontal del sensor no es sólo una entrada analógica; es un nodo de medición de alta impedancia que debe rechazar el ruido de modo común preservando al mismo tiempo una pequeña señal diferencial. Los controladores comerciales típicos ilustran la dispersión: una entrada NTC puede tener una clasificación de ±0,6 °C, un canal PT100 de ±0,7 °C y un termopar tipo J de ±3 °C. Estas cifras son especificaciones a nivel de sensor, no garantías a nivel de sistema. El proceso de ensamblaje preserva esa precisión o la erosiona debido a una mala conexión a tierra, gradientes térmicos y un acceso inadecuado a la calibración.
2.2 Aislamiento de diseño y acceso a calibración
Una traza de sensor que corre junto a un controlador de relé o un nodo de conmutación MOSFET acoplará ruido a la medición. Un plano de tierra que se interrumpe debajo del extremo frontal analógico forzará corrientes de retorno a través del cobre compartido, creando compensaciones que varían con la carga. Durante la revisión del diseño para la fabricación, estos problemas deben señalarse antes de lanzar las herramientas. La revisión de ingeniería debe evaluar el acoplamiento térmico, la ubicación de los componentes para el aislamiento del sensor y la integridad del plano de alimentación/tierra para una detección analógica limpia y una conmutación PWM estable.
La calibración es el puente final entre el sensor y el recinto físico. Ningún sensor se adapta perfectamente a una PCB, una carcasa y una pila de ensamblaje específicos. Una calibración única en una cámara térmica controlada aplica una compensación correctiva, pero la placa debe diseñarse con acceso de prueba y ganchos de firmware que hagan que esta calibración sea repetible. Si la PCBA se ensambla con un volumen de soldadura inconsistente o contaminación, la compensación de calibración variará con el tiempo y la temperatura, anulando el propósito de la corrección inicial.
3. Materiales de PCB y arquitectura de cobre bajo calor
Los controladores de temperatura suelen funcionar en recintos donde la temperatura ambiente se eleva muy por encima del nivel de la habitación y la etapa de potencia añade su propio calor. El sustrato debe mantener estabilidad dimensional e integridad dieléctrica en todo ese rango. El FR-4 es común, pero se seleccionan sustratos de aluminio y laminados de alta Tg cuando la carga térmica o el perfil cíclico excede lo que el FR-4 estándar puede tolerar sin un cambio mensurable.
El patrón de tejido de la tela de fibra de vidrio dentro del FR-4 puede causar variaciones localizadas en la conductividad térmica, lo que genera efectos de "tejido térmico" que cambian la lectura del sensor dependiendo de hacia dónde se dirige el rastro. Esto es especialmente importante para controladores de alta precisión donde incluso una desviación de 0,1 °C es importante. La arquitectura del cobre es igualmente importante. Una placa de 2 capas puede ser adecuada para un termostato simple, pero los controladores con frontales de señal mixta y salidas PWM se benefician de apilamientos de 4 o 6 capas con planos de tierra dedicados adyacentes a las capas de señal. Esta disposición proporciona un aislamiento inherente entre la sección de potencia ruidosa y la sección analógica sensible, lo que reduce la necesidad de filtrado externo que a su vez puede derivar.
| Variable de diseño | Beneficio de estabilidad | Riesgo de fabricación si se ignora |
|---|---|---|
| Recuento de capas y plano de tierra. | Ruta de retorno analógica dedicada; acoplamiento de impedancia común reducida | Las lecturas del sensor cambian con relé o conmutación MOSFET |
| Ancho de la traza de energía y peso del cobre. | Menor caída de IR y calentamiento localizado a alta corriente | Puntos calientes cerca del sensor; compensación térmica que cambia con la carga |
| Alivio térmico y espaciado. | El sensor responde al ambiente, no al calor conducido del cobre eléctrico. | El controlador regula el tablero en lugar del proceso. |
| Grosor del tablero y sustrato. | Estabilidad dimensional durante el ciclismo; comportamiento CTE consistente | Estrés de soldadura, deformación y desalineación de capa a capa |
Por lo tanto, la acumulación física no es un telón de fondo pasivo. Es parte del circuito de control. Una placa que distribuye el calor de manera desigual producirá una señal de sensor eléctricamente precisa pero térmicamente falsa.
4. Confiabilidad de las uniones soldadas a lo largo de los ciclos térmicos
Los controladores de temperatura están expuestos a calentamientos y enfriamientos repetidos. Las uniones de soldadura que conectan dispositivos de alimentación, relés y conectores de sensores deben sobrevivir al estrés termomecánico resultante. El mecanismo dominante es el desajuste de CTE: el silicio, el cobre, la soldadura y el laminado se expanden a diferentes velocidades y, durante muchos ciclos, el desajuste concentra la tensión en la interfaz de la unión. Las microfisuras se inician en la periferia de la junta y se propagan hasta que aumenta la resistencia o se abre la conexión.
Este modo de falla es especialmente relevante alrededor de MOSFET, TRIAC y terminales de relé, donde las variaciones de temperatura localizadas son mayores. Un controlador que pasa una prueba funcional a temperatura ambiente aún puede fallar después de varios cientos de ciclos si el proceso de soldadura ha producido huecos, humectación insuficiente o formación intermetálica excesiva. Por lo tanto, la respuesta del ensamblaje debe incluir perfiles de reflujo controlados, deposición de pasta verificada y métodos de inspección que puedan detectar juntas ocultas.
- Uniformidad de reflujo:Un delta T de aproximadamente 10 °C entre la junta más caliente y más fría de un panel es un objetivo práctico para muchos perfiles sin plomo; Los diferenciales más amplios significan que algunas uniones están subprocesadas mientras que otras están demasiado estresadas.
- Control de vacíos:Los huecos debajo de las almohadillas térmicas aumentan la resistencia de la unión al tablero y crean puntos calientes locales que aceleran el crecimiento de grietas.
- Acceso de inspección:La inspección por rayos X es necesaria para BGA y componentes terminados en la parte inferior; El AOI por sí solo no puede confirmar la geometría de la junta oculta.
- Alivio de tensión:Los conectores y las piezas pesadas de los orificios pasantes deben tener soporte mecánico para que la expansión térmica de la carcasa no se transfiera directamente al filete de soldadura.
CadaControlador de temperatura PCBAque se espera que funcione durante años en un entorno cíclico debe construirse con un proceso de soldadura que esté calificado contra los ciclos térmicos, no solo según los criterios de aceptación visual. IPC-A-610 Clase 2 o Clase 3 proporciona una base para la mano de obra, pero el comportamiento cíclico de la junta está determinado por la combinación de aleación, perfil y diseño de almohadilla.
5. Cobertura de prueba que expone defectos térmicos latentes
Las pruebas funcionales a temperatura ambiente son necesarias pero insuficientes para un controlador térmico. Una placa puede pasar la prueba de circuito y la prueba de circuito funcional y aun así contener un defecto latente que aparece sólo bajo estrés de temperatura. La estrategia de prueba debe aumentar el nivel de estrés para que las fallas tempranas se precipiten antes del envío.
La inspección óptica automatizada verifica la presencia de componentes y la forma del filete de soldadura. La prueba en circuito confirma los valores de resistencia y condensador y detecta cortocircuitos o aperturas. La prueba de circuito funcional simula las entradas de los sensores y valida las salidas de relé o SSR. La inspección por rayos X revela huecos de soldadura ocultos y colapso de BGA. Luego, la detección de quemado y estrés ambiental somete el conjunto a temperaturas elevadas bajo ciclos de carga, a menudo durante 24 a 48 horas, para forzar la falla de las uniones marginales y los defectos de los componentes. Las cámaras ambientales amplían esta capacidad de -40 °C a +125 °C y entre 0 y 95 % de humedad relativa, lo que permite al fabricante correlacionar el comportamiento del banco con las condiciones de campo.
La resistencia de contacto del dispositivo de prueba también puede enmascarar una junta marginal. Si los pines pogo no hacen un contacto consistente, la prueba puede pasar una placa que fallaría bajo vibración o expansión térmica. El burn-in no sustituye a un proceso estable. Es un filtro para riesgos específicos y es más eficaz cuando el perfil de tensión refleja la misión térmica real del controlador. Un remojo genérico a alta temperatura puede consumir la capacidad de la prueba sin revelar las debilidades relacionadas con los ciclos que son importantes en una aplicación de control de temperatura.
6. Revestimiento conformado y aislamiento ambiental
La humedad y la contaminación son problemas térmicos disfrazados. Una fina película de agua adsorbida sobre la superficie de una PCB puede crear rutas de fuga entre las trazas del sensor, cambiando la resistencia efectiva de la red de medición. Los residuos químicos del fundente o de la manipulación pueden volverse conductores cuando aumenta la humedad. En un controlador que depende de una entrada de sensor de alta impedancia, estas rutas de fuga aparecen como compensación de temperatura o ruido.
El revestimiento conformado soluciona este problema formando una fina capa de polímero que se adapta a la topología de la placa y aísla los circuitos de la humedad, el polvo y los contaminantes químicos. Los recubrimientos acrílicos son económicos y reelaborables; el poliuretano ofrece una mejor resistencia a los disolventes y a la abrasión; La silicona proporciona el más amplio rango de temperatura y flexibilidad. El recubrimiento debe aplicarse después de una limpieza exhaustiva, porque la contaminación iónica encapsulada la atrapa contra la placa y puede acelerar la falla electroquímica en lugar de prevenirla.
La adhesión del revestimiento es otra variable; Si la energía superficial es demasiado baja debido a los residuos, el recubrimiento puede deslaminarse durante el ciclo térmico, abriendo un camino para la humedad. El recubrimiento selectivo suele ser preferible para los controladores de temperatura porque es posible que los conectores, relés y puntos de prueba deban permanecer sin recubrimiento. El proceso debe controlarse de manera que el espesor del recubrimiento sea suficiente en las pistas expuestas pero que no puentee cables de paso fino ni interfiera con las características de alivio térmico.
7. La trazabilidad como herramienta de control del riesgo térmico
Cuando un controlador se desplaza en el campo, la primera pregunta es si el comportamiento es aislado o está relacionado con un lote. Sin trazabilidad, esa pregunta no puede responderse de manera eficiente. La trazabilidad a nivel de lote y de unidad vincula cada número de serie con los códigos de fecha de los componentes, registros de reflujo, resultados de pruebas y lotes de recubrimiento. Esto permite al fabricante y al cliente determinar si una queja por deriva se correlaciona con un lote de componentes específico, una línea específica o una excursión de prueba ambiental específica.
Trazabilidad en unControlador de temperatura PCBAEl programa no supone gastos administrativos. Es el mecanismo que convierte una falla de campo en un evento limitado y corregible en lugar de una cuestión de confiabilidad abierta. El abastecimiento autorizado es la otra mitad de la trazabilidad. Los componentes adquiridos a través de distribuidores franquiciados llevan documentación de procedencia. Los componentes de canales de mercado abiertos pueden reacondicionarse, reetiquetarse o salirse de la ventana de código de fecha especificada. En el caso de un controlador de temperatura, un componente de interfaz de sensor falsificado o envejecido puede alterar toda la cadena de medición. La validación visual, eléctrica y de rayos X de los componentes entrantes proporciona una barrera práctica contra la falsificación antes de que comience el ensamblaje.
Nota de fabricación:La trazabilidad no es papeleo. Es la única manera de distinguir un evento de campo aleatorio de un cambio de proceso sistemático que requiere una contención inmediata.
8. Del prototipo al volumen: madurez de la fabricación
La estabilidad térmica debe sobrevivir a la transición de las muestras de ingeniería a la producción en volumen. Un proceso que funciona en cinco placas puede comportarse de manera diferente en cinco mil si cambia la deposición de pasta, la carga de reflujo o el contacto del dispositivo de prueba. El socio fabricante debe demostrar que se mantienen los mismos parámetros controlados en cada fase.
- Verificación de ingenieríaPequeñas construcciones para validación del diseño y ajuste térmico inicial. Concéntrese en la verificación del diseño y el acceso a la calibración del sensor.
- Ejecución pilotoCaracterización de procesos y ensayos de estrés térmico. El perfil de soldadura, la cobertura del recubrimiento y los límites de prueba son fijos.
- Producción de bajo volumenLotes de entrada al mercado. La trazabilidad y la disciplina de inspección entrante se ejercen a escala.
- Producción de alto volumenRendimiento SMT estable, prueba funcional repetible y monitoreo de confiabilidad a nivel de lote.
En cada etapa, el fabricante debe proporcionar retroalimentación de diseño para fabricación que aborde el alivio térmico en las trazas de energía, el espaciado de los componentes y la accesibilidad de los puntos de prueba. Un socio con la disciplina IATF 16949 aplica planificación de calidad avanzada, análisis de modo de falla y control de cambios al programa de controlador térmico, incluso cuando el producto final es industrial en lugar de automotriz. ISO 13485 agrega trazabilidad a nivel de unidad, validación de procesos y documentación de gestión de riesgos para controladores de grado médico. Estos marcos no son etiquetas de marketing; determinan si el proceso de fabricación es capaz de mantener una especificación térmica a lo largo del tiempo.
Electrónica Unixploreaplica este enfoque en capas (DFM con reconocimiento de sensores, AOI interno, ICT, FCT, rayos X, burn-in y detección ambiental) para unir la intención del diseño y la confiabilidad del volumen. Un rendimiento de primer paso SMT de doble cara superior al 98,5 % es un indicador, pero el resultado más significativo es un controlador cuyo comportamiento térmico permanece dentro de sus especificaciones después de repetidos ciclos y exposición en el campo.
9. Preguntas frecuentes
¿Un mayor número de capas siempre mejora la estabilidad térmica?
No automáticamente. Un apilamiento de 4 o 6 capas con un plano de tierra dedicado generalmente proporciona un mejor aislamiento entre las secciones analógicas y de alimentación que una placa de 2 capas, pero el beneficio depende de cómo se dividen los planos y hacia dónde se enrutan las trazas del sensor. Una placa de 4 capas mal dividida puede funcionar peor que un diseño de 2 capas cuidadosamente enrutado.
¿Por qué es necesario realizar un burn-in si el AOI y la prueba funcional ya pasaron?
El AOI y las pruebas funcionales detectan defectos que son visibles o eléctricamente presentes en el momento de la prueba. El quemado acelera las fallas tempranas al aplicar ciclos de temperatura y carga, exponiendo uniones de soldadura marginales, debilidades de componentes y conexiones intermitentes que una prueba de un solo paso puede pasar por alto. Es un filtro de confiabilidad, no un reemplazo del control de procesos.
¿Puede el conformalcoating compensar un proceso de limpieza deficiente?
No. El recubrimiento sobre contaminación iónica puede atrapar la humedad y acelerar la falla. El tablero debe limpiarse y secarse antes de recubrirlo para que la capa de polímero proteja una superficie químicamente benigna en lugar de sellar los contaminantes contra ella.
¿Cómo ayuda la trazabilidad si el controlador ya se ha desviado en el campo?
La trazabilidad vincula la unidad afectada con sus lotes de componentes, registros de reflujo e historial de pruebas. Esto permite al fabricante determinar si la desviación es un evento aislado, un problema de material relacionado con el lote o una desviación del proceso, y limitar la acción correctiva en lugar de tratar cada unidad como sospechosa.
¿Cuál es la causa de fabricación más común de compensación del sensor en un controlador de temperatura?
Acoplamiento térmico del cobre de alimentación a la región del sensor, combinado con un acceso de calibración insuficiente. Si la traza del sensor se encamina cerca de un componente generador de calor o comparte una ruta de retorno con circuitos de alta corriente, la temperatura medida incluirá una compensación dependiente de la carga que no se puede eliminar solo con el firmware.
La diferencia entre un controlador que mantiene sus especificaciones y uno que se desvía está integrada en el proceso. Comparta sus archivos Gerber, lista de materiales, tipo de sensor y volumen anual para recibir una revisión de fabricación centrada en la estabilidad térmica, la cobertura de pruebas y la trazabilidad.
Contáctenospara analizar su programa de controlador de temperatura y recibir una respuesta técnica del equipo de ingeniería.
Contáctenos